涂装车间废气处理设备选型指南 如何确保达标排放
涂装车间在生产过程中会排放大量挥发性有机物(VOCs),如苯、甲苯、二甲苯、酯类、酮类等,这些废气不仅污染环境,还对人体健康造成严重危害。随着环保法规日益严格,如何选择高效的废气处理设备以确保达标排放,成为涂装企业面临的关键问题。目前,常用的涂装废气处理设备主要包括吸附浓缩+燃烧组合技术、催化燃烧(CO)、蓄热式燃烧(RTO)、蓄热式催化燃烧(RCO)、沸石转轮浓缩+焚烧、活性炭吸附+蒸汽脱附+冷凝回收等。不同设备适用于不同浓度、风量和成分的废气,选择时需综合考虑废气特性、处理效率、运行成本及达标要求。
一、涂装废气特性与达标要求
涂装废气主要来源于喷漆、流平、烘干等工序,其特点是风量大、浓度低(通常低于500 mg/m³)、成分复杂。国家《挥发性有机物无组织排放控制标准》(GB 37822-2019)以及地方标准(如上海、广东等地)对VOCs排放浓度和去除率有严格限值,例如非甲烷总烃排放浓度通常要求低于60-80 mg/m³,去除率需达到90%以上。因此,单一处理技术往往难以稳定达标,多采用组合工艺。
二、主流废气处理设备及适用场景
1. 沸石转轮浓缩+蓄热式燃烧(RTO)
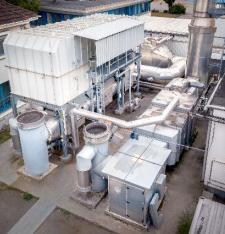
这是目前涂装行业最主流的高效组合。沸石转轮将低浓度、大风量废气浓缩为高浓度、小风量(浓缩比可达10-20倍),再送入RTO在750-850℃高温下氧化分解,去除率可达95%-99%。适用于连续生产、废气风量大于10000 m³/h的大型涂装线。优点是净化效率高、无二次污染,但投资和运行费用较高(需补充天然气)。
2. 活性炭吸附+催化燃烧(CO)
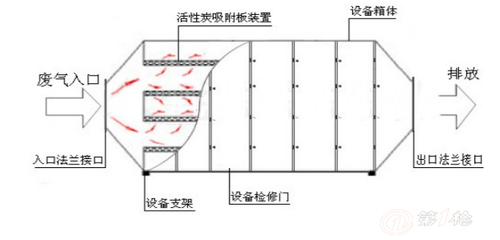
活性炭吸附浓缩后,热气流脱附形成高浓度废气,再进入催化燃烧床在250-400℃下催化氧化。催化燃烧能耗较低,但催化剂易受硫、磷、铅等毒化,且活性炭需定期更换,产生危废。适用于中低风量、间歇性生产的涂装车间,如汽车零部件、家具喷涂。
3. 蓄热式催化燃烧(RCO)
结合蓄热回收与催化氧化,热回收效率达90%以上,运行温度低(300-400℃),能耗低于RTO。适用于中等浓度、不含催化剂毒物的废气。但催化剂寿命有限,更换成本高。
4. 直接燃烧(TO)与蓄热式燃烧(RTO)
对于高浓度(>1000 mg/m³)废气可直接燃烧,但涂装废气通常浓度低,需浓缩后燃烧。RTO适合无催化剂回收价值且废气成分复杂的场景,是达标最稳定的技术之一,但需注意高温下氮氧化物生成。
5. 活性炭吸附+蒸汽脱附+冷凝回收
适用于单一成分、有回收价值的溶剂,如汽车涂装中的清漆废气。通过冷凝回收溶剂,实现资源再利用。但回收效率受湿度影响,且产生含溶剂废水,处理较复杂。
6. 生物法、光催化、低温等离子体
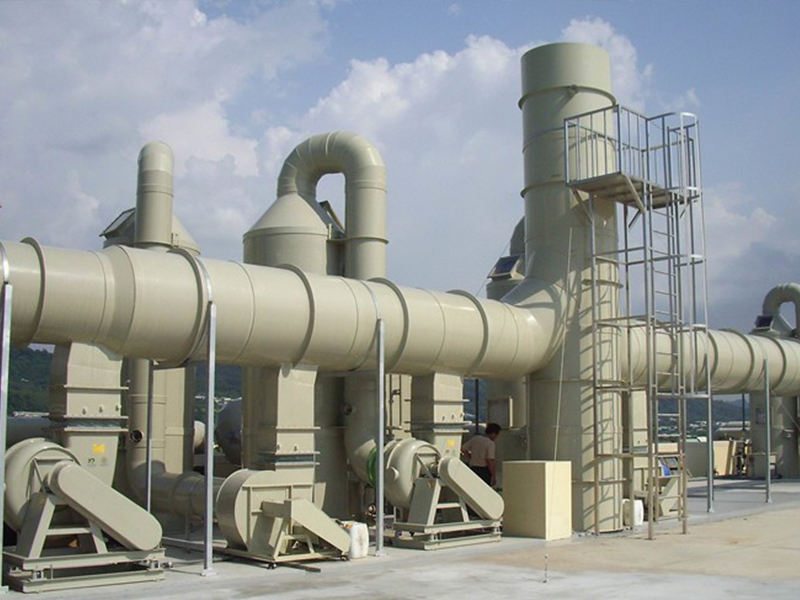
这些技术多用于低浓度恶臭或辅助处理,单独用于涂装废气难以稳定达标,且可能产生中间产物。通常作为预处理或末端把关。
三、选型关键因素
选择设备时需评估:废气风量、浓度、温度、湿度、成分(是否含硅、卤素、硫等)、生产工况(连续/间歇)、排放标准、场地条件、投资与运行成本。例如,大型汽车涂装线首选沸石转轮+RTO;中小型家具厂可选用活性炭吸附+CO;若废气含硅氧烷,应避免使用催化燃烧,以免催化剂中毒,宜采用RTO。
四、确保达标的建议
- 源头减排:使用水性涂料、高固体分涂料,减少VOCs产生。
- 组合工艺:预处理(除尘、除湿)+浓缩+焚烧,是稳定达标的保障。
- 在线监测:安装VOCs在线监测系统,实时监控排放浓度。
- 专业运维:定期更换吸附材料、催化剂,检查燃烧温度,确保设备高效运行。
- 选择有资质、有案例的环保设备供应商,避免低价陷阱。
涂装车间废气处理没有万能设备,需根据实际情况定制方案。沸石转轮+RTO/RCO是目前综合效果最好的技术路线,但投资较高;对于中小规模,活性炭吸附+CO性价比较高。最终应通过环评和验收,确保长期稳定达标。建议企业在选型前进行废气检测和中试,并咨询环保专家,以实现经济效益与环保达标的双赢。
如若转载,请注明出处:http://www.wuzhoushangpu.com/product/51.html
更新时间:2026-09-30 21:33:14